Закупка станков с ЧПУ B2B: Лазерная калибровка, заводская приемка (FAT) и расчет окупаемости
Как промышленные покупатели проверяют геометрическую точность перед отгрузкой и рассчитывают реальную совокупную стоимость владения (TCO) на горизонте 36 месяцев.
WMT Metrology & Export Compliance Team
Отдел метрологии ISO 230-2 и международной логистики
Краткое техническое резюме
- —Перед морской отгрузкой обязательно проверяйте индивидуальный протокол лазерной интерферометрии ISO 230-2 и график круглости Renishaw Ballbar по серийному номеру станка.
- —Согласуйте параметры трехфазного питания (380В/400В, 50/60 Гц) и сертификацию EAC/CE на этапе заказа, чтобы исключить доработки электрошкафа на площадке.
- —Оптимизация загрузки контейнера — например, размещение VMC850 и TCK50 в одном 40HQ контейнере — снижает логистические затраты на единицу оборудования до 38%.
1. Четырехэтапный протокол заводских приемочных испытаний (FAT)
Закупка станка с ЧПУ только по каталожным данным несет риски геометрических отклонений и ускоренного износа ШВП. На заводе WMT Machine каждый фрезерный и токарный центр проходит четырехступенчатый метрологический контроль перед упаковкой.
На первом этапе гранитными угольниками и электронными уровнями проверяется прямолинейность направляющих и перпендикулярность шпинделя столу (до 0.008 мм/300 мм). На втором этапе лазерный интерферометр измеряет точность позиционирования и записывает таблицу компенсации шага винта в ЧПУ. Третий этап — проверка круговой интерполяции системой Ballbar. Завершает цикл 48-часовой непрерывный прогон и тестовая обработка контрольной детали.
| Этап контроля | Метрологический прибор | Допуск приемки WMT Machine |
|---|---|---|
| Точность линейного позиционирования | Лазерный интерферометр (ISO 230-2) | ±0.005 мм (VMC) / ±0.006 мм (TCK) |
| Двунаправленная повторяемость | Лазерный интерферометр | ±0.003 мм на всей длине хода |
| Динамическая круглость (плоскость XY) | Система Renishaw Ballbar | ≤ 0.008 мм при подаче 1000 мм/мин |
| Биение конуса шпинделя | Контрольная оправка (300 мм) | ≤ 0.002 мм у торца шпинделя |
| Температурный прогон (Burn-In) | ИК-термодатчик и виброметр | 48 часов непрерывного цикла, ΔT ≤ 18°C |
2. Расчет совокупной стоимости владения (TCO) и контейнерная логистика
Совокупная стоимость владения (TCO) включает ресурс подшипников шпинделя, стандартизацию инструментальной оснастки (BT40 / BMT / VDI) и стоимость доставки.
Все станки WMT упаковываются с применением ингибиторной пленки VCI, вакуумной влагозащиты и стальных силовых поддонов под контейнеры 20GP и 40HQ, что позволяет ввести станок в эксплуатацию за 48 часов после разгрузки.
- —Запрашивайте видеоотчет тестовой обработки детали по вашему чертежу перед финальной отгрузкой.
- —Стандартизируйте системы ЧПУ (FANUC 0i-TF Plus / 0i-MF Plus или Siemens 828D) для унификации постпроцессоров и обучения операторов.
Модели станков из обзора
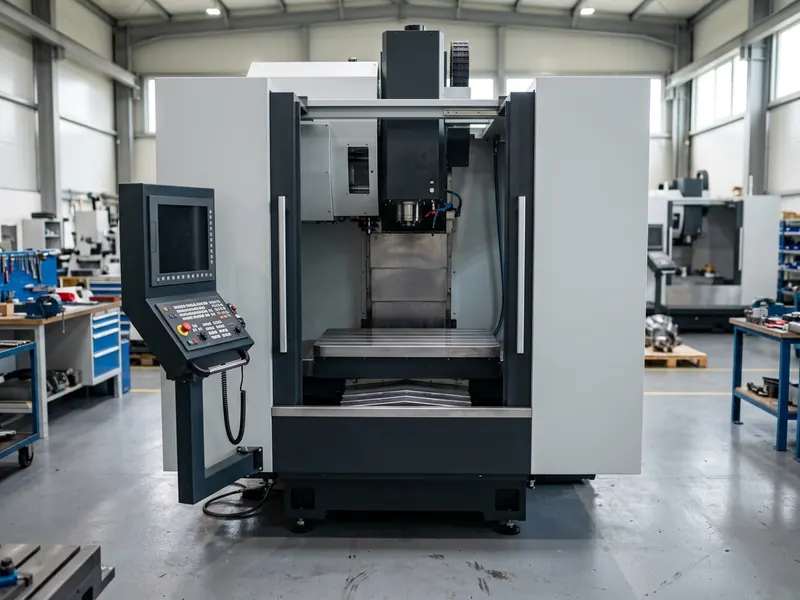
Универсальный вертикальный обрабатывающий центр VMC850
Отраслевой стандарт для серийного фрезерования, изготовления пресс-форм и корпусных деталей высокой точности.
- Ход осей / Диаметр
- 850 × 500 × 540 mm
- Шпиндель
- BT40 · 8,000 / 12,000 RPM
- Мощность
- 11 / 15 kW
- Повторяемость
- ±0.003 mm
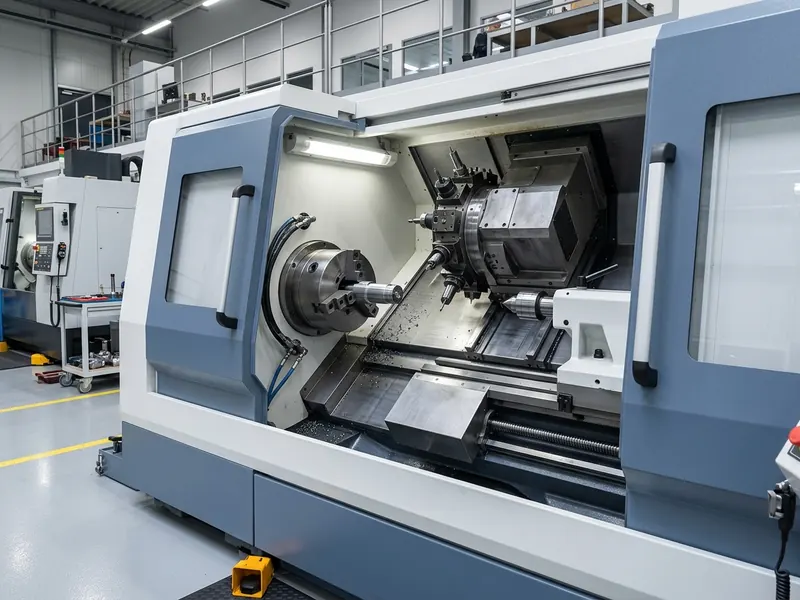
Токарный центр с наклонной станиной и увеличенным проходом шпинделя TCK52
Проходное отверстие под пруток Ø65 мм и длина точения 550 мм для автоматизированного производства втулок, муфт и валов.
- Ход осей / Диаметр
- Ø520 mm Swing · 550 mm Length
- Шпиндель
- A2-6 · 3,500 RPM · Ø65 mm Bore
- Мощность
- 11 / 15 kW
- Повторяемость
- ±0.003 mm
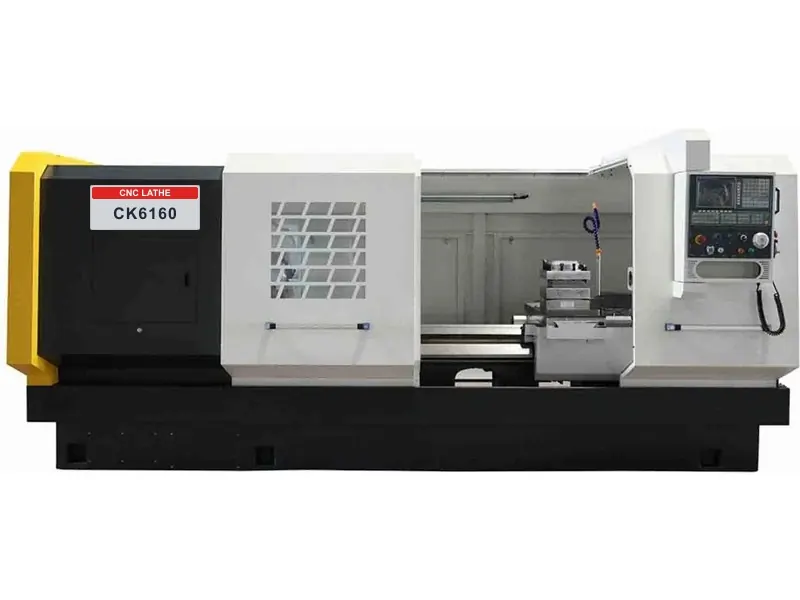
Тяжелый горизонтальный токарный станок с ЧПУ CK6160
Диаметр обработки Ø600 мм, отверстие шпинделя Ø105 мм и РМЦ до 3000 мм для тяжелых валов, прокатных валков и нефтяных труб.
- Ход осей / Диаметр
- Ø600 mm Swing · 1500–3000 mm
- Шпиндель
- A2-11 · 1,600 RPM · Ø105 mm Bore
- Мощность
- 11 / 15 kW
- Повторяемость
- ±0.005 mm
ИНЖЕНЕРНЫЙ ОТДЕЛ ПРОДАЖ НАПРЯМУЮ С ЗАВОДА
Отправить запрос в инженерный отдел
Заполните 3 поля ниже — мы ответим вам в течение одного рабочего дня.