Guías Prismáticas Templadas vs. Guías Lineales de Rodillos Precargados en Mecanizado CNC
Las guías lineales modernas de rodillos cilíndricos han cerrado la brecha de rigidez frente a las guías prismáticas, ofreciendo avances 3 veces más rápidos y posicionamiento sin stick-slip.
WMT Mechanical Design Office
Grupo de Tribología de Guías y Rigidez Estructural
Resumen Técnico
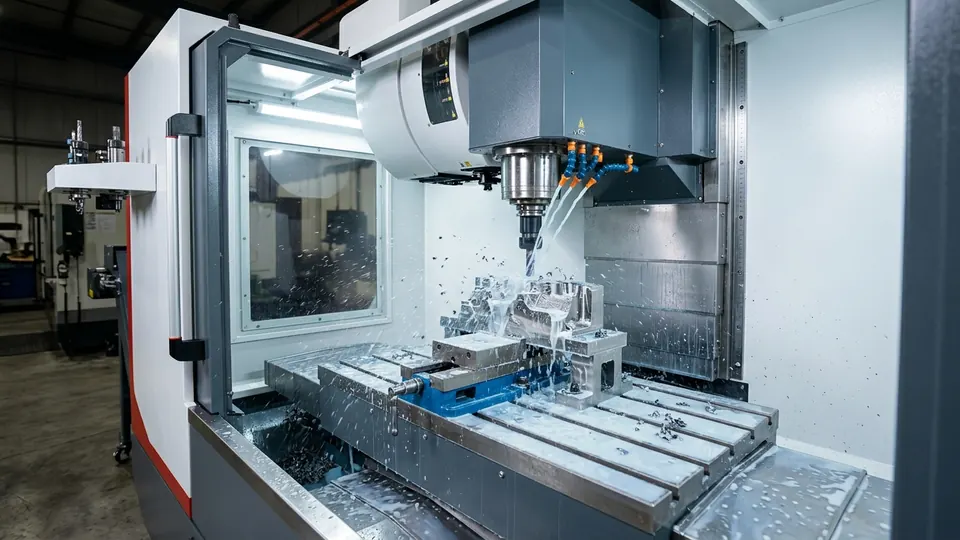
- —Las guías lineales de rodillos cilíndricos (usadas en las series WMT VMC y TCK) reemplazan el contacto puntual por contacto lineal, elevando la capacidad de carga en un 180%.
- —Las guías prismáticas templadas (HRC 52+) con Turcite-B rasqueteado a mano (serie WMT CK) crean una película hidrodinámica ideal para desbaste interrumpido.
- —Para mecanizado 3D de moldes y ciclos rápidos, los patines de rodillos precargados eliminan marcas de cambio de cuadrante y reducen el consumo servo en un 40%.
1. Guías de Bolas vs. Guías de Rodillos Cilíndricos vs. Guías Prismáticas
Muchos talleres aún asocian las "guías lineales" con los antiguos rieles de bolas que carecían de rigidez en el desbaste de acero. Los centros verticales WMT (VMC650/850/855) y los tornos inclinados (TCK50/52/56) emplean guías lineales de rodillos cilíndricos de alta carga.
Dado que un rodillo cilíndrico apoya sobre la pista templada a lo largo de una línea continua en lugar de un punto esférico, la deformación elástica bajo cargas de impacto se reduce drásticamente manteniendo un coeficiente de fricción mínimo (μ ≈ 0,003).
| Propiedad Mecánica | Guía Lineal de Bolas | Guía de Rodillos WMT | Guía Prismática Templada WMT |
|---|---|---|---|
| Geometría de Contacto | Contacto Puntual | Contacto Lineal (Precargado) | Contacto Superficial (Película de Aceite) |
| Coeficiente de Fricción | 0,002 | 0,003 | 0,04 – 0,08 (Turcite-B) |
| Avance Rápido Máximo | 36 – 48 m/min | 24 – 36 m/min | 8 – 15 m/min |
| Efecto Stick-Slip | Cero | Cero (Respuesta submicrónica) | Presente en micro-avances |
| Amortiguación de Vibraciones | Baja | Alta (con fundición HT300) | Máxima (Hidrodinámica) |
2. Cómo Elegir la Arquitectura de Guías Según su Producción
Al contornear superficies 3D de moldes o interpolar alojamientos de rodamientos, cualquier salto entre fricción estática y dinámica ("stick-slip") genera marcas en los cambios de cuadrante. Los patines de rodillos precargados responden al instante a pulsos submicrónicos del encóder.
Por el contrario, al desbastar ejes forjados con cascarilla en un CK6150 o CK6160, la gran superficie de las guías prismáticas templadas distribuye la energía de impacto sobre cientos de centímetros cuadrados de fundición.
- —Especifique guías de rodillos tamaño 45 (estándar en VMC855 y TCK56) cuando combine trayectorias de alta velocidad con desbaste pesado.
- —Especifique guías prismáticas templadas por inducción (estándar en CK6140, CK6150 y CK6160) para torneado de ejes largos y cortes interrumpidos severos.
Modelos Evaluados en este Artículo
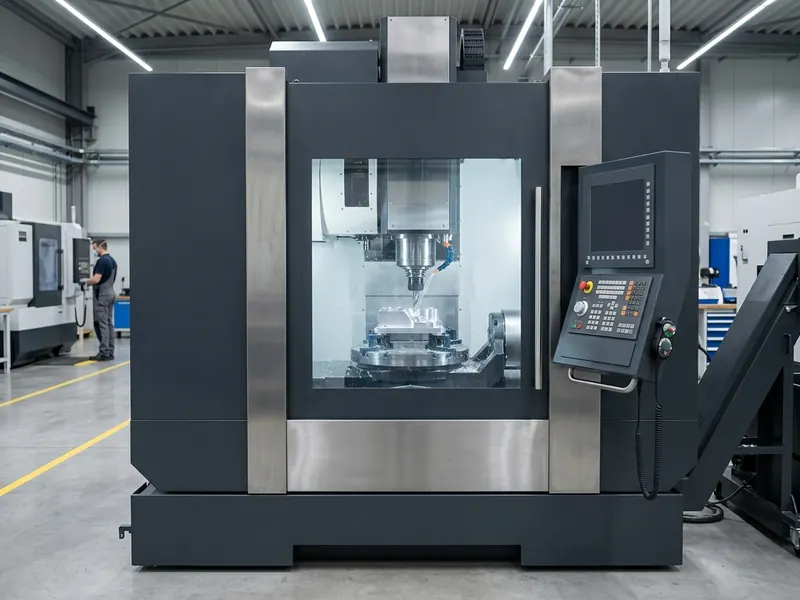
Centro de Mecanizado Vertical de Corte Pesado VMC855
Estructura reforzada de 6,300 kg y guías lineales de rodillos de 45 mm en los 3 ejes para desbaste severo de aceros para moldes.
- Recorrido / Volteo
- 855 × 550 × 550 mm
- Husillo
- BT40 · 8,000 / 10,000 RPM
- Potencia Motor
- 15 / 18.5 kW
- Repetibilidad
- ±0.003 mm
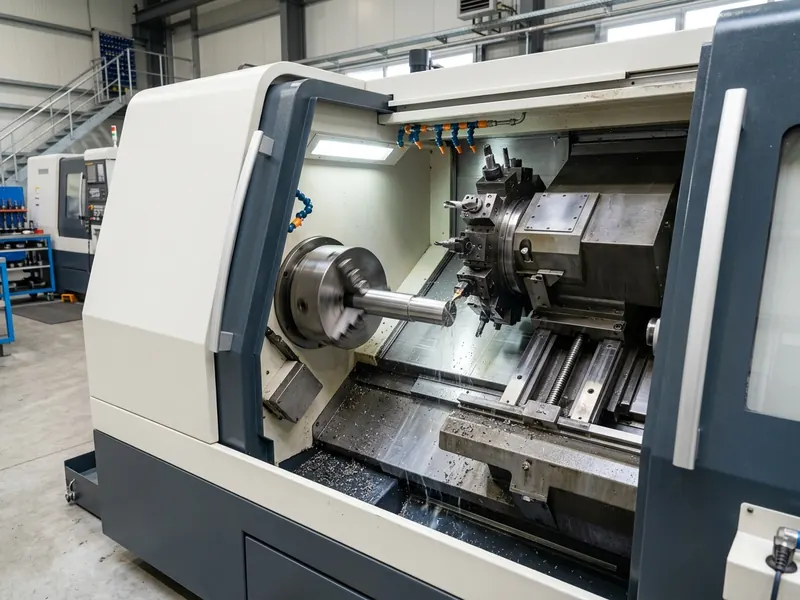
Centro de Torneado CNC Pesado de Bancada Inclinada TCK56
Equipado con husillo A2-8, plato hidráulico de 10 pulgadas, paso de barra de Ø75 mm y motor de 15/18.5 kW para aceros forjados.
- Recorrido / Volteo
- Ø560 mm Swing · 650 mm Length
- Husillo
- A2-8 · 3,000 RPM · Ø75 mm Bore
- Potencia Motor
- 15 / 18.5 kW
- Repetibilidad
- ±0.003 mm
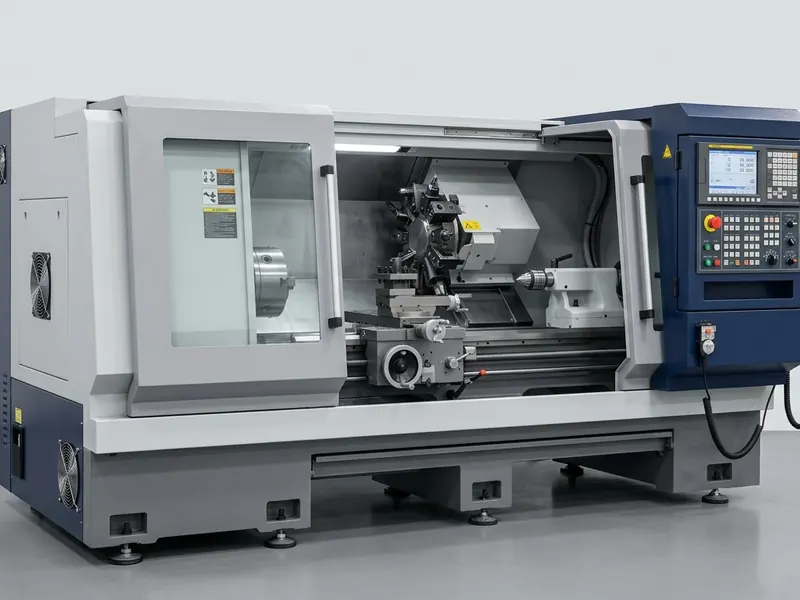
Torno CNC Horizontal Pesado de Bancada Plana CK6150
Guías prismáticas anchas de 390 mm templadas a HRC 52+ y husillo de Ø82 mm para ejes largos, cilindros y bridas pesadas.
- Recorrido / Volteo
- Ø500 mm Swing · 1000–2000 mm
- Husillo
- A2-8 · 2,000 RPM · Ø82 mm Bore
- Potencia Motor
- 11 kW
- Repetibilidad
- ±0.005 mm
DEPARTAMENTO DE INGENIERÍA DIRECTO DE FÁBRICA
Envíe su Consulta
Complete los 3 campos a continuación y nuestro equipo de ingeniería le responderá a la brevedad.