Guias Prismáticas Temperadas vs. Guias Lineares de Rolos Pré-Carregados na Usinagem CNC
As modernas guias lineares de rolos cilíndricos reduziram a diferença de rigidez em relação às guias prismáticas, entregando avanços 3x mais rápidos e microposicionamento sem stick-slip.
WMT Mechanical Design Office
Grupo de Tribologia de Guias e Rigidez Estrutural
Resumo Técnico
- —As guias lineares de rolos cilíndricos (usadas nas séries WMT VMC e TCK) substituem o contato pontual por contato linear, aumentando a capacidade de carga em 180%.
- —As guias prismáticas temperadas (HRC 52+) com Turcite-B rasqueteado à mão (série WMT CK) formam um filme hidrodinâmico de óleo ideal para cortes interrompidos pesados.
- —Para usinagem 3D de moldes e ciclos rápidos, os patins de rolos pré-carregados eliminam marcas de reversão de quadrante e reduzem a corrente dos servos em 40%.
1. Guias de Esferas vs. Guias de Rolos Cilíndricos vs. Guias Prismáticas
Muitas usinagens ainda associam "guias lineares" aos antigos trilhos de esferas que sofriam com falta de rigidez no desbaste de aço. Os centros verticais WMT (VMC650/850/855) e os tornos inclinados (TCK50/52/56) utilizam guias lineares de rolos cilíndricos de alta carga.
Como um rolo cilíndrico apoia sobre a pista temperada ao longo de uma linha contínua em vez de um ponto esférico, a deformação elástica sob impacto cai drasticamente, mantendo um baixíssimo coeficiente de atrito (μ ≈ 0,003).
| Propriedade Mecânica | Guia Linear de Esferas | Guia de Rolos Cilíndricos WMT | Guia Prismática Temperada WMT |
|---|---|---|---|
| Geometria de Contato | Contato Pontual | Contato Linear (Pré-carregado) | Contato Superficial (Filme de Óleo) |
| Coeficiente de Atrito | 0,002 | 0,003 | 0,04 – 0,08 (Turcite-B) |
| Avanço Rápido Máximo | 36 – 48 m/min | 24 – 36 m/min | 8 – 15 m/min |
| Efeito Stick-Slip | Zero | Zero (Resposta submicrométrica) | Presente em microavanços |
| Amortecimento de Vibração | Baixo | Alto (com fundição HT300) | Máximo (Hidrodinâmico) |
2. Combinando a Arquitetura de Guias ao Seu Mix de Peças
Ao contornar superfícies 3D de moldes ou interpolar alojamentos de rolamento, qualquer salto entre atrito estático e dinâmico ("stick-slip") produz marcas visíveis na reversão de quadrante. Os patins de rolos pré-carregados respondem instantaneamente a pulsos submicrométricos do encoder.
Por outro lado, ao desbastar eixos forjados com carepa pesada em um CK6150 ou CK6160, a ampla área de contato das guias prismáticas temperadas distribui a energia de impacto por centenas de centímetros quadrados de ferro fundido.
- —Especifique guias de rolos tamanho 45 (padrão no VMC855 e TCK56) ao combinar estratégias de alta velocidade (HSM) com desbaste pesado.
- —Especifique guias prismáticas temperadas por indução (padrão no CK6140, CK6150 e CK6160) para torneamento de eixos longos e cortes interrompidos severos.
Modelos Abordados neste Artigo
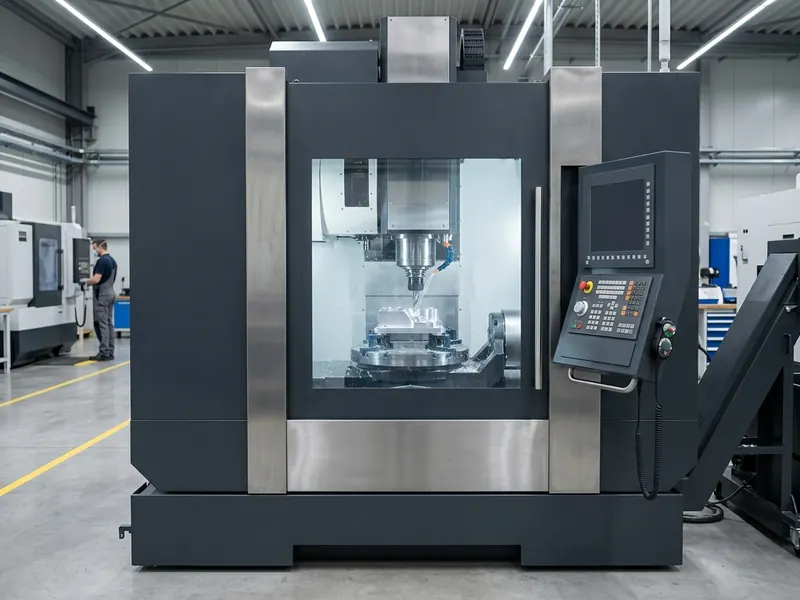
Centro de Usinagem Vertical de Corte Pesado VMC855
Estrutura reforçada de 6.300 kg e guias lineares de rolos de 45 mm nos 3 eixos para desbaste severo em aços-ferramenta e moldes profundos.
- Curso / Diâmetro Máx.
- 855 × 550 × 550 mm
- Eixo-Árvore
- BT40 · 8,000 / 10,000 RPM
- Motor Principal
- 15 / 18.5 kW
- Repetibilidade
- ±0.003 mm
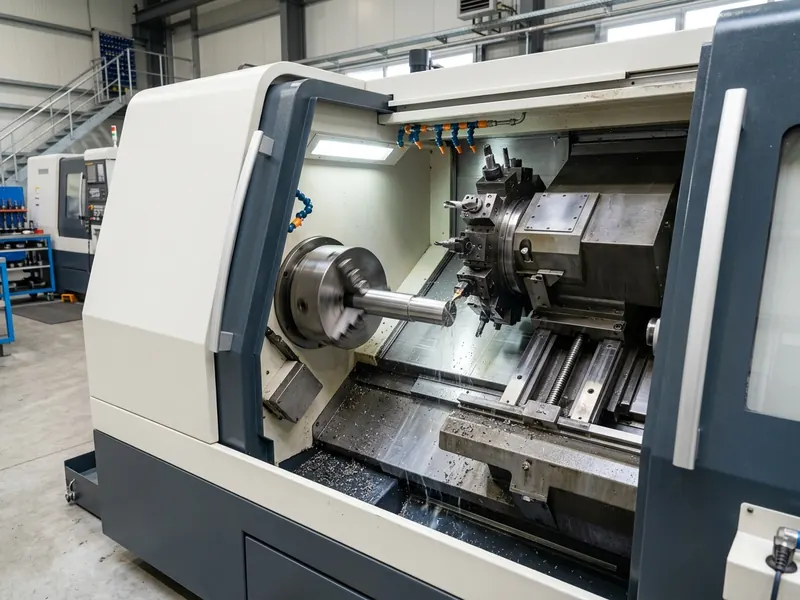
Centro de Torneamento CNC Pesado Barramento Inclinado TCK56
Equipado com eixo-árvore A2-8, placa hidráulica de 10 polegadas, passagem de barra Ø75 mm e motor de 15/18,5 kW para aços forjados.
- Curso / Diâmetro Máx.
- Ø560 mm Swing · 650 mm Length
- Eixo-Árvore
- A2-8 · 3,000 RPM · Ø75 mm Bore
- Motor Principal
- 15 / 18.5 kW
- Repetibilidade
- ±0.003 mm
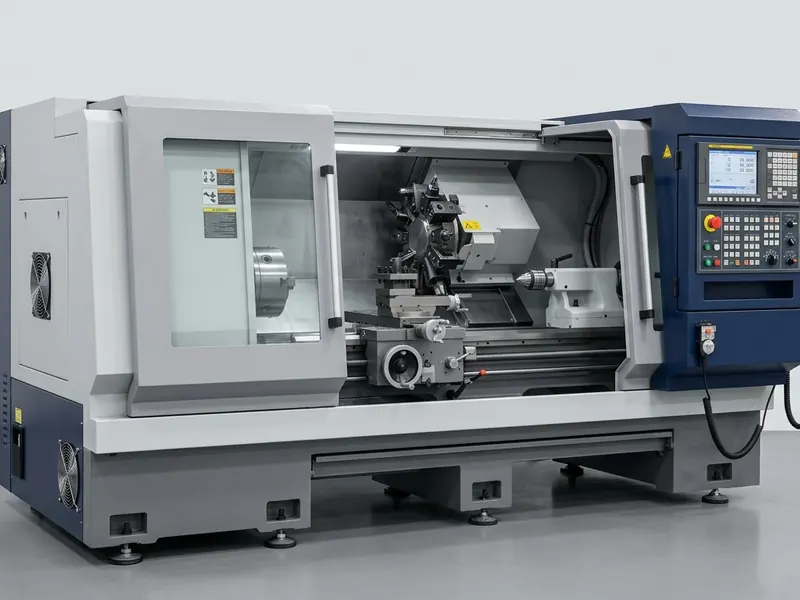
Torno CNC Horizontal Pesado de Barramento Plano CK6150
Guias prismáticas largas de 390 mm temperadas a HRC 52+ e furo de árvore Ø82 mm para eixos longos, cilindros e flanges pesados.
- Curso / Diâmetro Máx.
- Ø500 mm Swing · 1000–2000 mm
- Eixo-Árvore
- A2-8 · 2,000 RPM · Ø82 mm Bore
- Motor Principal
- 11 kW
- Repetibilidade
- ±0.005 mm
ENGENHARIA DE APLICAÇÃO DIRETO DA FÁBRICA
Envie sua Solicitação
Preencha os 3 campos abaixo e nossa equipe de engenharia responderá rapidamente.